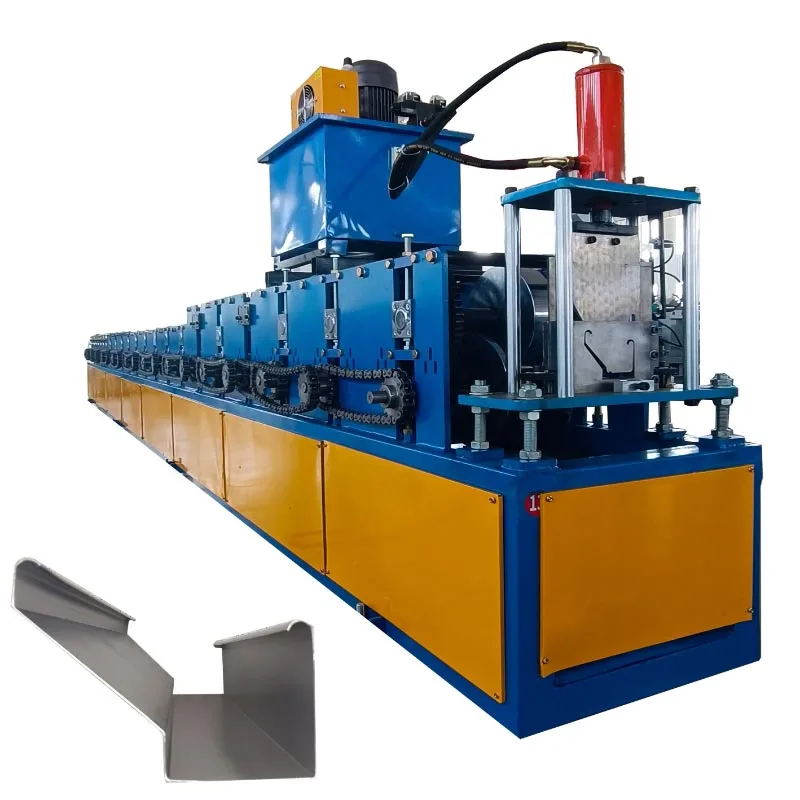
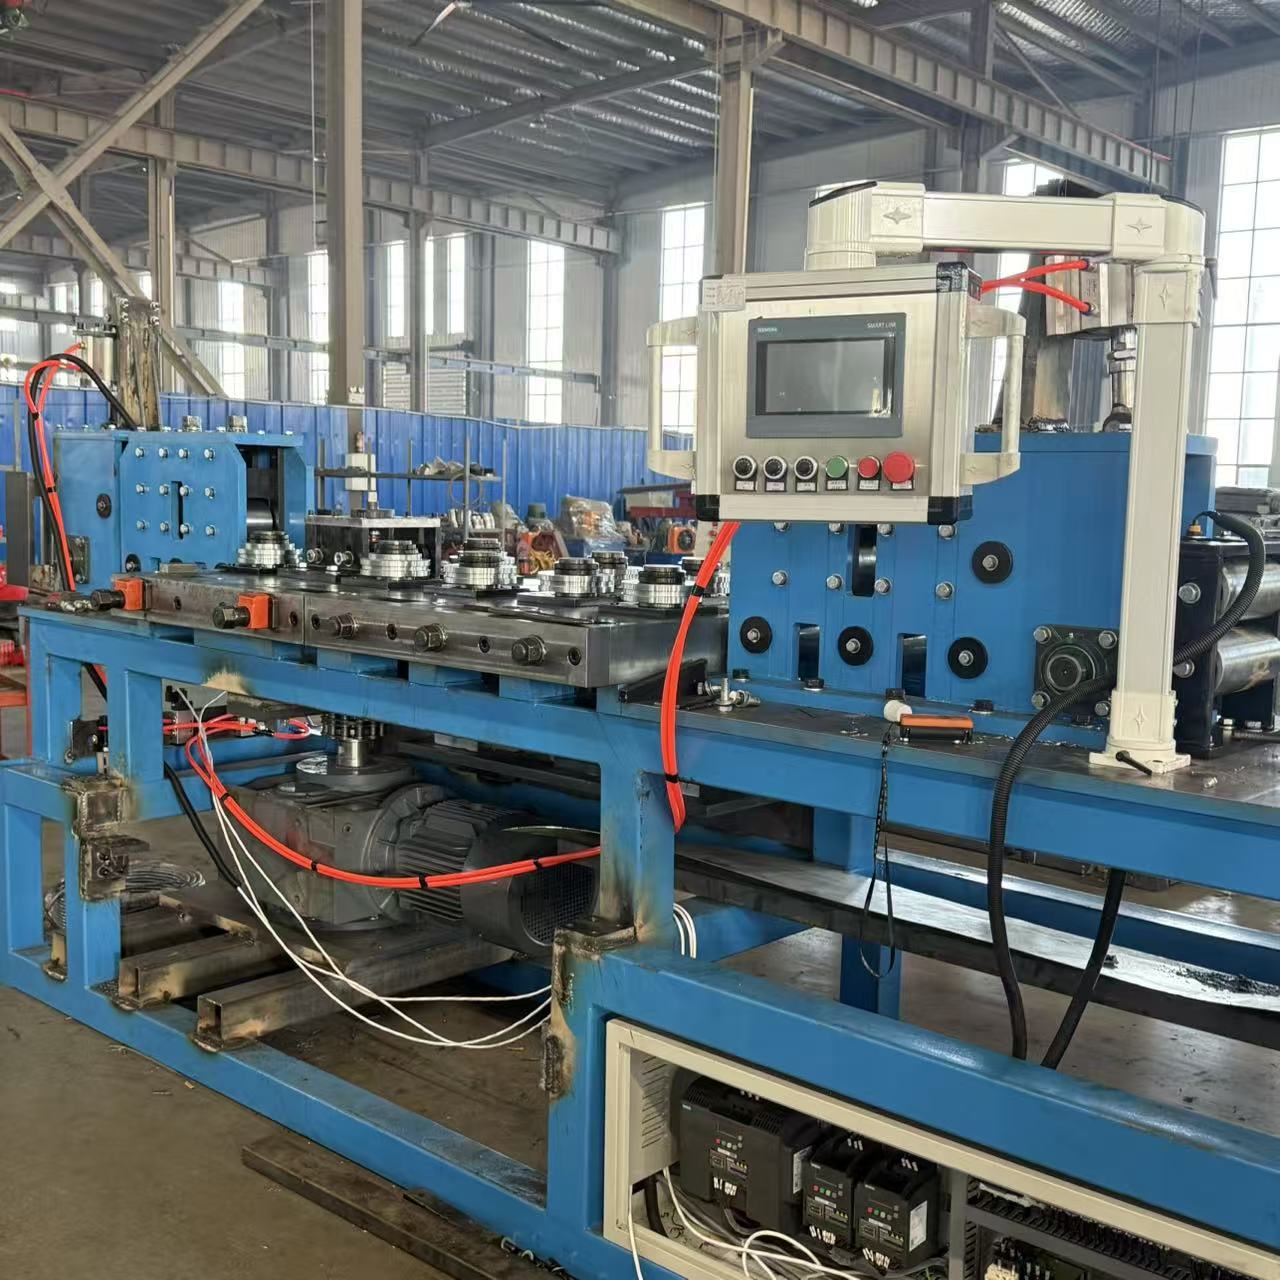
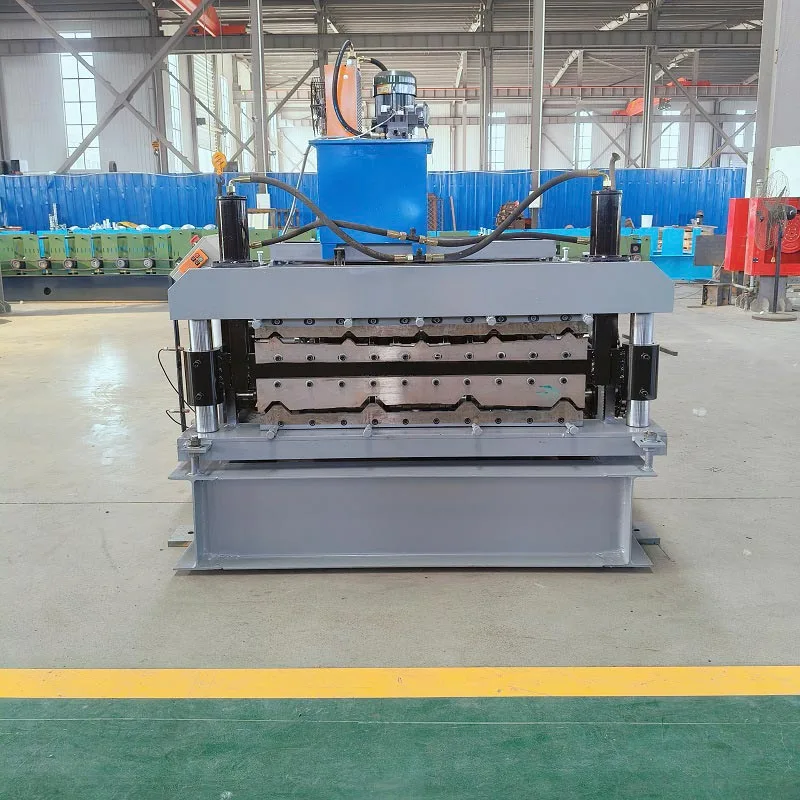
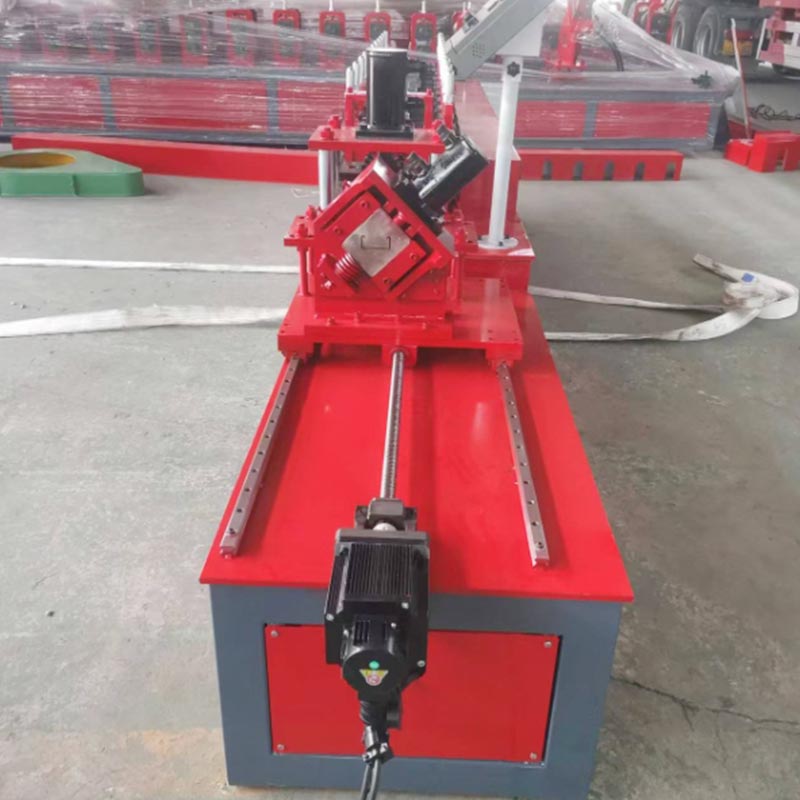
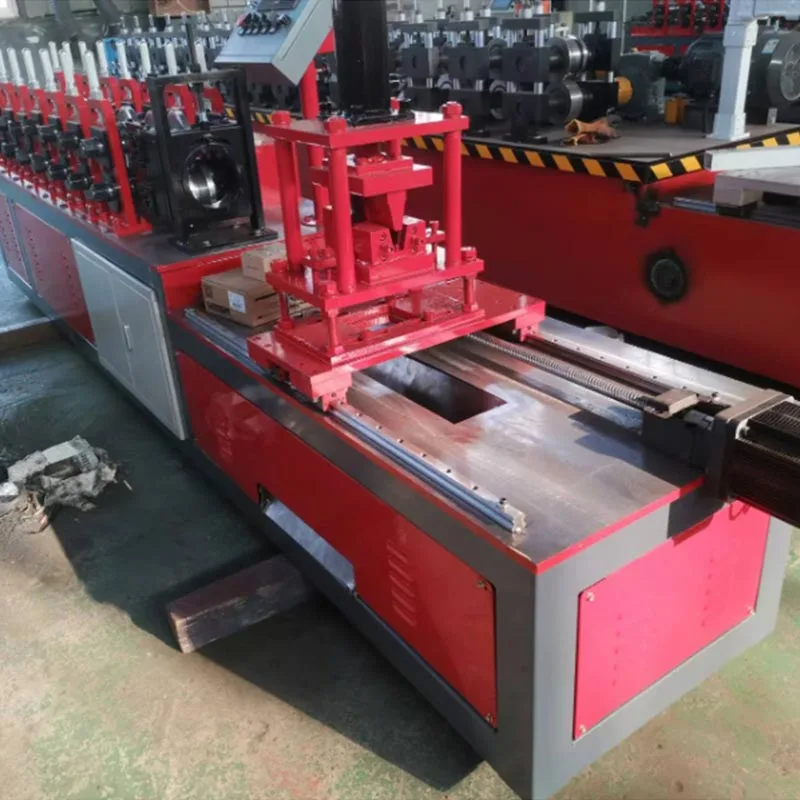
Stroj na tvárnenie oceľových valcov poháňaný prevodovkou vyrobený spoločnosťou Parfu International Trading Co., Ltd. je výkonný priemyselný stroj. Používa sa v stavebníctve. Tento stroj spracováva surové oceľové zvitky. Vyrába presné konštrukčné diely. Tieto časti sa nazývajú oceľové čapy, pásy a kanály.
Tvoria kostru alebo „dračiu kosť“ moderných budov. Tento stroj na tvárnenie oceľových valcov poháňaný prevodovkou sa transformuje
výstavby. Pomalú ručnú prácu nahrádza rýchlou, automatizovanou výrobou.
Názov „Gear Box“ pochádza z jej základného systému pohonu. Tento systém využíva tvrdené prevody na dodanie obrovskej sily,
odolnosť a hladký chod. Tieto stroje na oceľové rámovanie prevodoviek môžu bežať dlhú dobu pri veľkom zaťažení.
Oni
sú ťahúňmi výroby rámov z tenkej ocele (LGS).
Ako to funguje?
Stroj na formovanie oceľových valcov poháňaný prevodovkou je systém na formovanie valcov. Tvaruje kov krok za krokom v kontinuálnom, automatizovanom
proces. Tento systém premieňa surovinu na hotové rámy bez zastavenia.
A. Odvíjač/odvíjač
Toto je východiskový bod. Odvíjač pre veľké zaťaženie drží veľký zvitok ocele. Hladko odvíja cievku a
privádza ho do stroja. Mnohé odvíjače majú motorizovanú brzdu. To zaisťuje konzistentné, napätie kontrolované
krmivo. Zabraňuje nekontrolovateľnému rozmotávaniu cievky.
B. Vodiaca a vyrovnávacia jednotka
Táto časť vedie pás do stroja a vyrovnáva jeho počiatočnú krivku. Táto krivka musí byť odstránená tak
konečný výrobok je rovný a rozmerovo presný.
C. Valcovňa/Tvárenská stanica
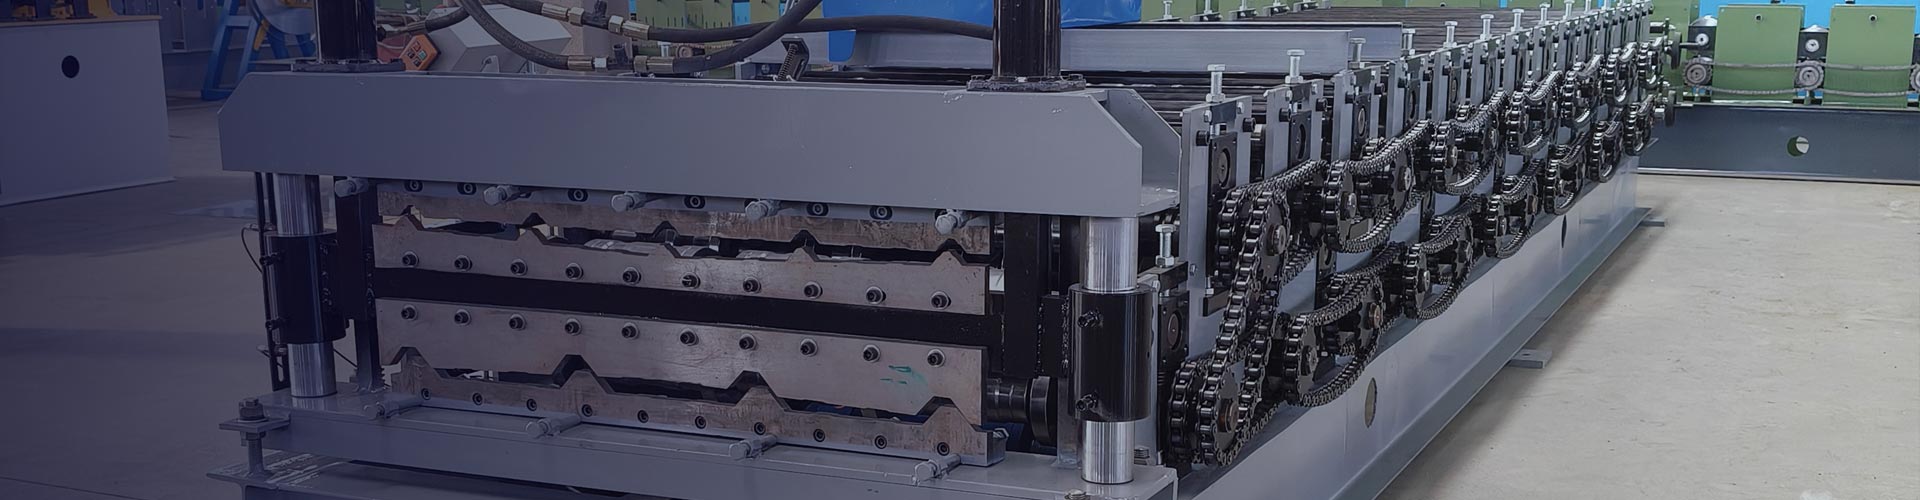
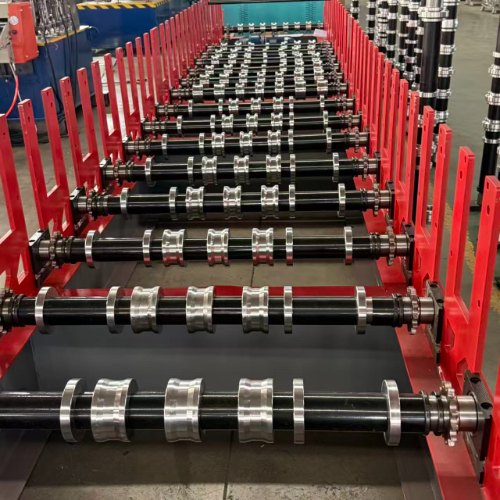
Toto je srdce stroja. Pozostáva zo série párových valivých hriadeľov. Na týchto hriadeľoch, na mieru
sú namontované tvarovacie valce (alebo matrice).
Progresívne tvárnenie: Oceľový pás prechádza každým párom valcov. Každá stanica vykonáva malý, prírastkový
ohnúť. Prvých pár staníc môže začať ohýbať okraje. Nasledujúce stanice postupne skladajú kov do a
Tvar C, tvar U alebo iný zložitý profil.
Pohon prevodovky: Každý pár hriadeľov vo formovacej stanici je spojený s centrálnym hnacím hriadeľom. Toto spojenie je
vyrobené prostredníctvom robustnej prevodovky. Prevody zablokujú všetky valčeky do dokonalej synchronizácie. To eliminuje sklz, zaručuje
konzistentný a vysoko kvalitný produkt.
D. Jednotka dierovania a vrúbkovania
Tento stroj na tvárnenie oceľových valcov poháňaný prevodovkou často obsahuje integrovanú dierovaciu stanicu. Používa hydraulický alebo servopohon
razníky na vytvorenie otvorov v stojine čapu. To pridáva kritickú funkčnosť nad rámec základného tvarovania. Tieto otvory sú určené pre
elektrické vedenie, vodovodné potrubia a mechanické potrubia. Zárezové jednotky môžu vyrezať časti na koncoch
čapy. To umožňuje jednoduchšie pripojenie ku koľajam alebo iným komponentom.
E. Systém rezania
Po úplnom vytvarovaní sa oceľ nareže na dĺžku. To sa vykonáva pomocou jedného z dvoch primárnych systémov:
Flying Cut-Off: Toto je vysokorýchlostný systém. Rezacia jednotka sa pohybuje synchrónne s pohyblivým profilom počas
rezať. Potom sa vráti do východiskovej polohy. To umožňuje nepretržitú výrobu bez zastavenia. Je ideálny pre
vysokoobjemový výstup.
Statické odrezanie: Stroj sa krátko zastaví pri každom odrezaní. Hydraulické nožnice alebo píla čisto narežú profil. Je to a
jednoduchšie, robustné riešenie, ktoré je o niečo pomalšie.
F. Riadiaci systém (PLC a HMI)
Mozgom stroja je programovateľný logický radič (PLC). Operátor používa rozhranie človek-stroj (HMI)
dotykový displej na ovládanie všetkého. Operátor zadáva parametre ako:
Typ profilu (napr. čap, dráha)、Požadovaná dĺžka、Množstvo、Vzor dierovania a rozstup
PLC vykonáva tieto príkazy s vysokou presnosťou. Riadi odvíjač, valce, dierovače a rezačku.
G. Tabuľka výbehu / Výbehová tabuľka
V záverečnej fáze sa kusy narezané na dĺžku prepravia zo stroja. Potom sú úhľadne poukladané, pripravené
na zväzovanie a prepravu.
Konvenčné parametre a špecifikácie
Základné špecifikácie, ktoré treba zvážiť:
Hrúbka materiálu (Gauge): Definuje schopnosť stroja rozsahom hrúbky ocele, s ktorou je kompatibilný
s typicky 0,4 mm až 2,0 mm (pokrývajúce približne 25 až 12-gauge).
Šírka materiálu: Tento parameter nastavuje limit pre najhlbšiu prírubu svorníka. Napríklad čap 150 mm vyžaduje a
cievka široká približne 300 mm.
Rýchlosť tvarovania: Udáva, koľko metrov profilu sa vyrobí za minútu (mpm). Typické rýchlosti sa pohybujú od 15 do
nad 45 mp/min, priamo ovplyvnené výkonom a konštrukciou stroja.
Valcové stanice: Počet tvarovacích stupňov priamo formuje presnosť produktu. Viac staníc umožňuje plynulejšie,
zložitejšie profily. Základné stroje majú 12-16 staníc; pokročilé modely majú 20 alebo viac.
Priemer a materiál hriadeľa: Hriadele musia byť pevné a pevné. Kvalitné stroje využívajú pevné, s vysokým obsahom uhlíka
oceľové hriadele. Tie sú často kalené a brúsené pre presnosť a dlhú životnosť. Bežné priemery sú 65 mm, 70 mm a
80 mm.
Materiál valcov: Tvarovacie valce ponúkajú výnimočnú odolnosť proti opotrebovaniu, dosiahnutú použitím vysoko kvalitnej legovanej ocele
(Cr12, Cr12MoV) a ich kalenie na HRC 58-62.
Výkon hlavného motora: Toto je výkon hnacieho motora v kilowattoch (kW), ktorý určuje krútiaci moment a
kapacita pre hrubšie materiály. Bežné menovité hodnoty sa pohybujú od 5,5 kW do 22 kW alebo viac.
Riadiaci systém: Riadiaci systém pozostáva z PLC (napr. Siemens, Mitsubishi) a obrazovky HMI.
Kapacita dierovania: Výkon dierovacej jednotky meraný maximálnym počtom otvorov za minútu a jej dierovaním
sila (tonáž).
Kľúčové výhody
Stroj na tvárnenie oceľových valcov poháňaný prevodovkou poskytuje značné výhody oproti ručnej výrobe a alternatívnemu rámovaniu
systémov.
Extrémne vysoká účinnosť: Jeden stroj dokáže každú hodinu chrliť stovky metrov rámu. Automatizuje prácu
desiatky manuálnych robotníkov.
Vynikajúca presnosť a konzistencia: Každý vyrobený kus je identický. Tým sa eliminuje ľudská chyba. To vedie k
rýchlejšia, jednoduchšia a presnejšia montáž na mieste. Budovy stúpajú rovnejšie a pravdivejšie.
Pozoruhodná sila a odolnosť: Systém pohonu prevodovky je neuveriteľne robustný. Je určený pre ťažké,
nepretržité používanie v priemyselnom prostredí. Má dlhú životnosť s minimálnou údržbou.
Veľká flexibilita: Zmenou sady valcov ("rolová forma") môže ten istý stroj vyrábať rôzne profily.
Výrobca môže rýchlo prejsť z výroby kolíkov na koľajnice alebo zárubne. To pridáva obrovskú všestrannosť výroby.
Výrazné zníženie nákladov: Počiatočná investícia je kompenzovaná vysokou návratnosťou. Stroj dramaticky klesá
mzdové náklady, znižuje plytvanie materiálom a urýchľuje dokončenie projektu, čím zvyšuje celkovú ziskovosť.
Vylepšená bezpečnosť: Automatizácia znižuje potrebu pracovníkov manipulovať s ostrými plechmi pomocou nástrojov. Toto znižuje
riziko porezania, natiahnutia a iných poranení v dielni.
Primárne scenáre použitia
Tieto stroje na tvárnenie oceľových valcov poháňané prevodovkou sú nevyhnutné pri akejkoľvek operácii zahŕňajúcej ľahké oceľové rámovanie.
Výstavba obytných budov: Tieto stroje sa bežne používajú na výrobu komponentov pre interiér a
vonkajšie steny, podlahové trámy a krovy v obytných a bytových domoch.
Komerčná konštrukcia: Tento stroj je ideálny na výrobu komponentov pre vnútorné priečky, stropné mriežky a
vonkajšie obvodové steny v komerčných budovách, ako sú kancelárie, hotely, nemocnice a školy.
Priemyselná konštrukcia: Na stavbu skladov, tovární a iných rozsiahlych priemyselných stavieb, ak sú dlhé
vyžadujú sa rozpätia a čisté línie.
Závody na výrobu ocele tvárnenej za studena (CFS): Toto sú primárni zákazníci. Spoločnosť sa špecializuje na
výroba prefabrikovaných stenových panelov, priehradových nosníkov a iných komponentov pre stavebný priemysel.
Modulárna a prefabrikovaná konštrukcia: Toto je rastúca oblasť. Presnosť strojovo vyrobených komponentov je dokonalá
pre modulárnu výstavbu mimo staveniska, kde sa panely stavajú v továrni a montujú na mieste.
Výrobný pracovný postup
Proces od suroviny po hotový výrobok je efektívny, nepretržitý tok.
Krok 1: Objednávka a programovanie
Operátor prenesie všetky špecifikácie objednávky – vrátane rozmerov profilu, dĺžky, množstva a dierovania
vzory — z objednávky priamo do PLC stroja pomocou obrazovky HMI.
Krok 2: Nakladanie materiálu
Potom, čo vysokozdvižný vozík naloží cievku na odvíjač, operátor posunie predný koniec cez vyrovnávaciu jednotku a
do prvých formovacích valcov.
Krok 3: Nastavenie stroja (Výmena kotúča – ak je to potrebné)
Prepnutie na iný profil vyžaduje, aby operátor vymenil tvarovacie valce na hriadeľoch – proces, ktorý
predstavuje časovo najnáročnejší krok pri prechode na euro. Moderné stroje sa snažia tento proces urýchliť
možné.
Krok 4: Proces tvarovania a dierovania
Operátor spustí stroj. Odvíjač podáva oceľový pás. Počas tvarovania dierovacia jednotka
súčasne vytvára predprogramované otvory.
Krok 5: Rezanie na dĺžku
Plne tvarovaný a dierovaný profil sa dostáva až k reznému systému. Systém lietajúceho vypínania sa pohybuje s profilom,
urobí čistý rez a vráti sa do východiskovej polohy. Proces je nepretržitý.
Krok 6: Výstup a stohovanie
Hotové kusy sú vyvezené, stohované, zviazané a označené, čím sú pripravené na odoslanie.
Krok 7: Kontrola kvality
Aby bola zaručená konzistentná kvalita, pracovníci vykonávajú pravidelné kontroly rozmerov, tvaru a umiestnenia otvorov
špecifikácie. To zaisťuje nepretržitú kalibráciu stroja a dodržiavanie noriem.
Hot Tags: Oceľový tvárniaci stroj poháňaný prevodovkou
Pošlite dopyt spoločnosti Parfu a získajte informácie o cenách a projekte pre stroje na tvarovanie valcov, stroje na sendvičové panely, príslušenstvo k strojom na tvarovanie valcov. Garantujeme odpoveď do 24 hodín.
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies.Zásady ochrany osobných údajov