38-50mm stroj na tvárnenie oceľových svorníkov s priemerom 38-50 mm
Cez 38-50mm Light Gauge Steel Stud Roll Forming Machine vyrábaný spoločnosťou Parfu International Trading Co., Ltd. je špecializované priemyselné zariadenie. Je určený na automatizovanú kontinuálnu výrobu stavebných rámov. Tieto rámy sú vyrobené z ocele tvarovanej za studena. Stroj spracováva surové oceľové zvitky. Premieňa ich na presné, vysoko pevné konštrukčné komponenty.
Tento špecifický stroj na formovanie z ľahkej ocele cez 38-50 mm stroj na formovanie oceľových čapov s priemerom 38 až 50 mm sa zameriava na „hlavnú kosť“. v stavebníctve,
toto je tiež známe ako "C-Stud" alebo "Channel Stud." Je to primárny vertikálny alebo horizontálny člen v svetlomere
oceľový rám. Označenie "38-50" sa vzťahuje na hĺbku stojiny čapu. To znamená, že vyrába čapy s výškou pásu
od 38 milimetrov do 50 milimetrov. Pás je plochá stredná časť čapu v tvare C.
V srdci modernej konštrukcie z ľahkej ocele (LSS) je tento rámovací stroj z ľahkej ocele cez 38-50 hlavné
Bone Equipment automatizuje výrobu bezchybných, identických komponentov – zaisťuje kvalitu a urýchľuje projekt
doručenie.
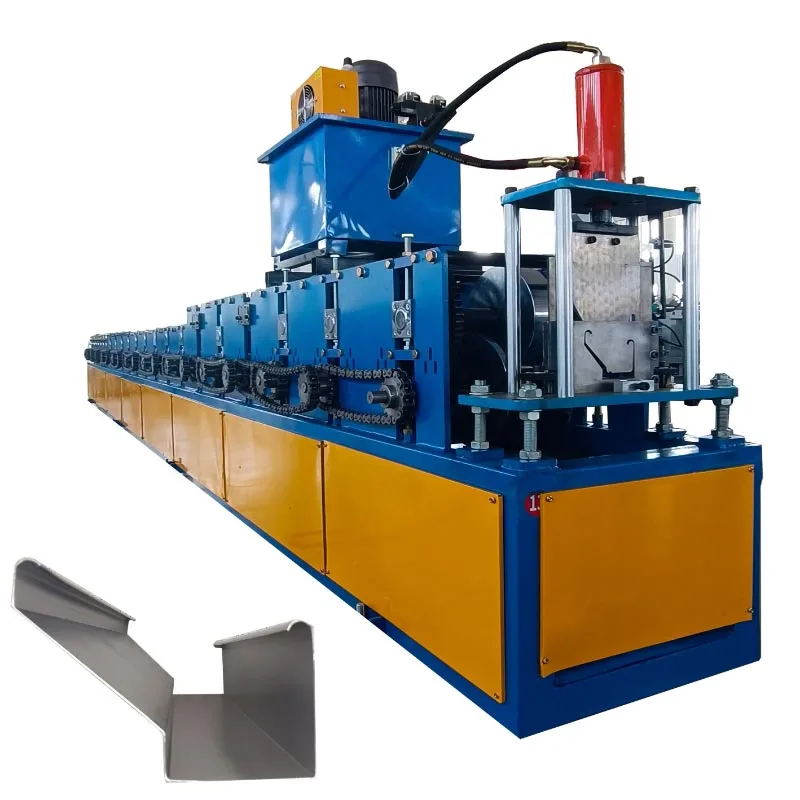
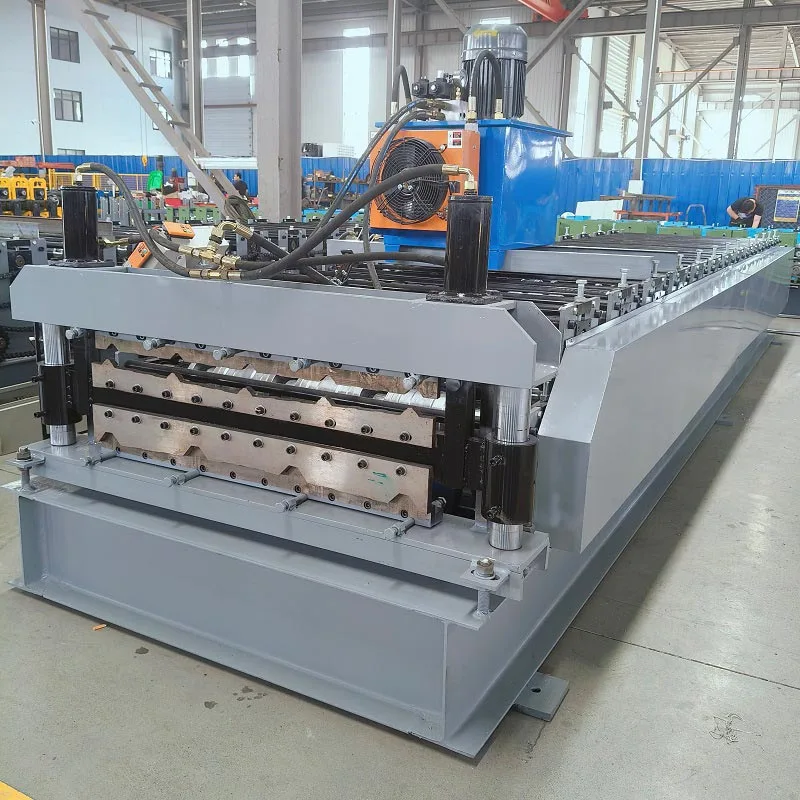
Tento stroj na rámovanie z ľahkej ocele cez 38-50 hlavných kostných zariadení je systém na tvarovanie valcov. Stroj je
nakonfigurovaný ako dlhá tandemová linka viacerých pracovných staníc. Toto nastavenie umožňuje bezproblémové, nepretržité a vysoko
automatizovaný pracovný postup od začiatku do konca.
Základné komponenty
Odvíjačka / odvíjačka: Celý výrobný proces sa pri bezchybnom štarte spolieha na odvíjaciu stanicu. Navrhnuté
pre maximálnu spoľahlivosť zabezpečuje ťažkú cievku, hladko podáva materiál a využíva presné riadenie napätia
aby sa predišlo defektom. To zaručuje konzistentný a neprerušovaný tok materiálu a vytvára podmienky pre optimálnu líniu
výkon.
Vedenie podávania: Táto časť vedie plochý oceľový pás. Dokonale ho zarovná pre vstup do prvého tvarovania
stanica. Presnosť je kľúčom k rovnému a presnému konečnému produktu.
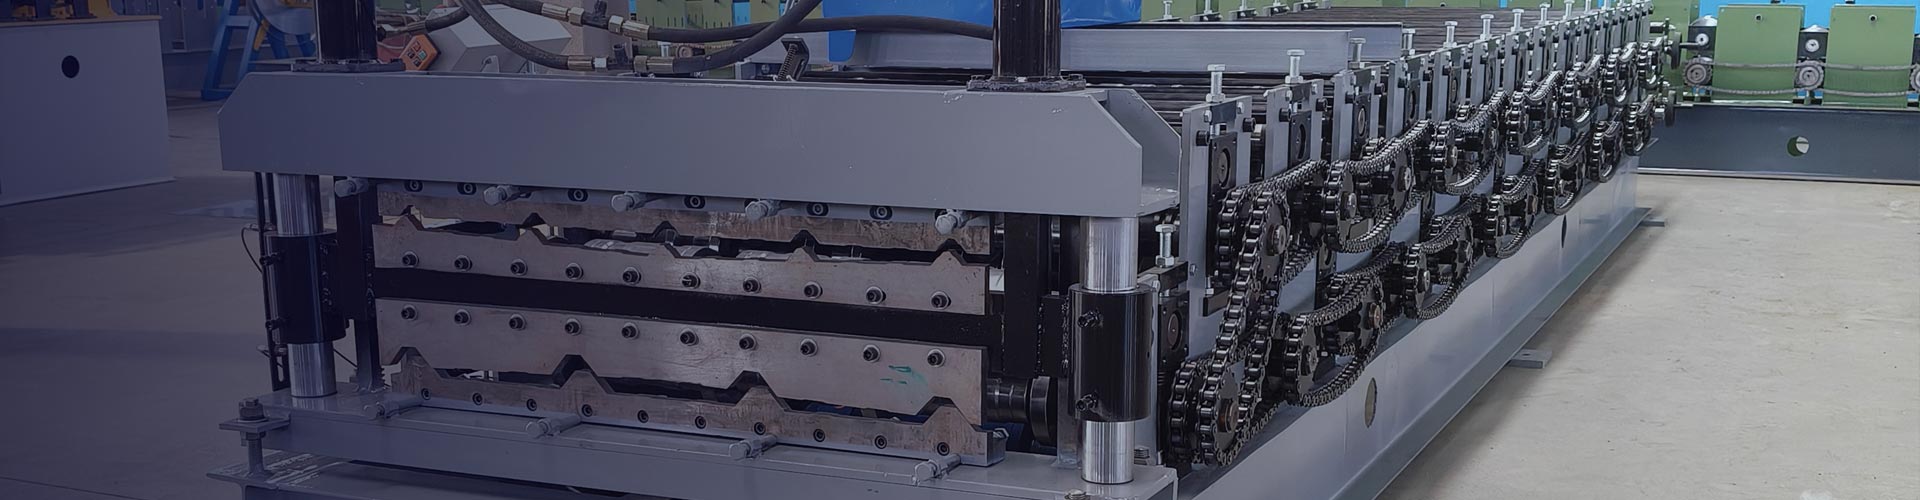
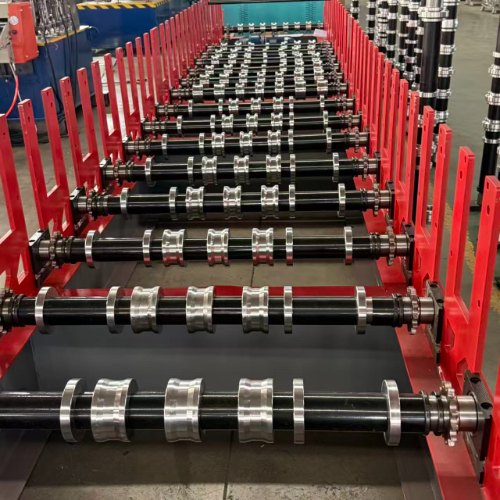
Stanice na tvarovanie valcov: Proces tvarovania je postupný. Vysoký počet staníc (18-22) robí každú zákrutu malou a
kontrolované. Výsledkom je hladký, presný a vysokokvalitný C-profil.
Celkový počet staníc (zvyčajne 18-22) určuje plynulosť a presnosť konečného profilu.
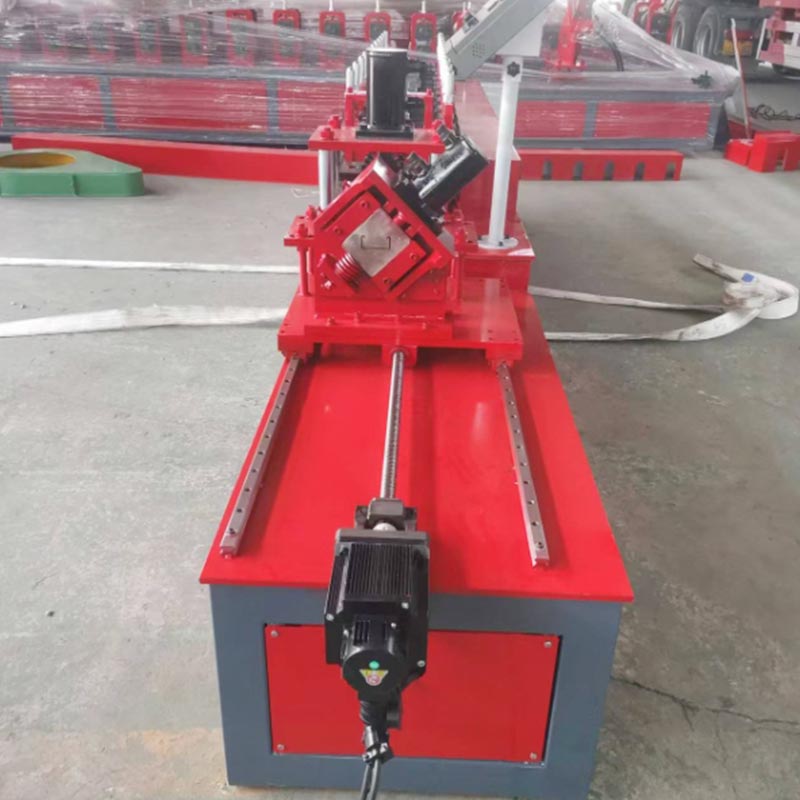
Jednotka dierovania a vrúbkovania: Toto je kritický podsystém. Zvyčajne sa nachádza po počiatočnom formovaní
etapy. Hydraulické alebo servo poháňané razníky vytvárajú otvory v stojine čapu. Tieto otvory sú pre elektriku
elektroinštalácie, inštalatérske potrubia a mechanické služby. Môžu tiež vytvárať zárezy na pripojenie koľajníc alebo iných kolíkov.
Táto jednotka je plne programovateľná.
Systém strihania: Po úplnom vytvarovaní čapu sa odreže na požadovanú dĺžku. Používajú sa dva hlavné typy:
Flying Cut-Off: Ako najefektívnejšia metóda sa presne synchronizuje s pohyblivým pásom, aby sa dosiahli čisté rezy
pri plnej výrobnej rýchlosti, čím sa eliminujú prestoje a umožňuje sa nepretržitá, vysokorýchlostná prevádzka.
Stacionárne odrezanie: Cenovo uvedomelá voľba využívajúca metódu stop-and-cut. Pomalší, ale vysoko spoľahlivý, slúži ako a
pragmatické riešenie pre štandardné stroje alebo nízkorýchlostné výrobné prostredia.
Riadiaci systém (PLC & HMI): Celý stroj je riadený programovateľným logickým ovládačom (PLC). Operátor
interaguje so systémom prostredníctvom rozhrania človek-stroj (HMI), zvyčajne dotykovej obrazovky. Tu zadáva operátor
všetky parametre. To zahŕňa dĺžku čapu, množstvo a polohu a typ otvorov. Systém je inteligentný
a užívateľsky prívetivý.
Výstupná tabuľka / Výbehová tabuľka: Tu končí výrobná linka. Hotové C-štupy prichádzajú, sú úhľadne poukladané a potom
dopravené na stavenisko.
Aké sú vlastnosti tohto produktu?
Použitie tohto stroja na tvárnenie oceľových čapov s priemerom 38-50 mm ponúka transformačné výhody
tradičné metódy.
Extrémne vysoká efektivita výroby: Pracuje pri vysokej rýchlosti a produkuje stovky metrov kolíkov každú hodinu.
Tento výstup ďaleko prevyšuje akúkoľvek manuálnu metódu. Zabezpečuje rýchlu a stabilnú dodávku materiálov pre akýkoľvek projekt
časovej osi.
Vynikajúca presnosť a konzistencia: Každý vyrobený čap je identický. Rozmerové tolerancie sú extrémne
tesný. To eliminuje ľudské chyby a odchýlky. To vedie k rýchlejšej, jednoduchšej a presnejšej montáži na mieste.
Neexistujú žiadne chyby alebo plytvanie materiálmi.
Významné úspory materiálu: Naša pokročilá výrobná technológia poskytuje najvyššiu efektívnosť nákladov na materiál. to
sa zameriava na plytvanie holisticky, minimalizuje odpad z rezania a dierovania a zároveň predchádza chybám. Toto integrované
metóda zaručuje optimálnu alokáciu zdrojov a zabezpečuje, že vaše materiály dosiahnu svoj plný potenciál.
Pozoruhodná flexibilita a prispôsobenie: Tento ľahký oceľový rámovací stroj s 38-50 hlavnými kostnými zariadeniami
kombinuje flexibilitu s úplným prispôsobením. Ľahko sa prepína medzi profilmi a dá sa s ním programovať
špecifické vzory dierovania, vďaka čomu je ideálny na realizáciu jedinečných architektonických návrhov.
Znížené náklady na pracovnú silu a závislosť od zručností: Automatizácia prináša viac než len úspory nákladov; buduje strategickú
výhodu. Znižuje závislosť na veľkom špecializovanom tíme. To chráni vašu prevádzku pred nestabilným trhom práce
a blokuje predvídateľnosť.
Vylepšená štrukturálna pevnosť: Proces tvárnenia za studena spevňuje oceľ kalením, čím
zvýšenie jeho medze klzu v kritických bodoch ohybu. Výsledok je jasný: mimoriadna sila a vylepšenie
trvanlivosť oproti konvenčnému rezaniu a zváraniu.
Integrácia so softvérom BIM a CAD: Moderné stroje môžu importovať súbory návrhu priamo. Môžu čerpať údaje z
Softvér na informačné modelovanie budov (BIM) alebo počítačový dizajn (CAD). To vytvára bezšvové
digitálny to-fyzický pracovný tok. Ďalej znižuje chyby a šetrí čas.
Aplikácia
Tento 38-50 mm stroj na tvárnenie oceľových čapov s priemerom 38-50 mm je všestranný. Slúži širokej škále
stavebných sektoroch.
Obytná výstavba: Tento systém je ideálnym riešením pre výstavbu rodinných domov, rodinných domov a nízkopodlažných budov
bytové komplexy. Umožňuje efektívnu výrobu celého konštrukčného skeletu vrátane stien, podláh,
a strešné krovy.
Komerčné budovy: Používa sa pre kancelárie, maloobchodné predajne, hotely a školy. Otvorený webový priestor v čapoch je
ideálne na ukrytie rozsiahlych elektrických a inštalatérskych prác v stenách a stropoch.
Priemyselné budovy: Je vhodný pre sklady, továrne a logistické centrá. Tieto štruktúry často používajú
veľké rozpätia a vyžadujú pevné a odolné rámovanie.
Vnútorné deliace steny: Pre obchodné a kancelárske interiéry sú potrebné nenosné deliace steny
univerzálny. Naše systémy spĺňajú túto požiadavku priamo tým, že umožňujú rýchlu a presnú výrobu všetkého potrebného kovu
čapy a koľajnice, čím sa výrazne zefektívni časová os vybavenia a znížia sa náklady na pracovnú silu.
Renovácia a modulárna konštrukcia: Práve táto presnosť umožňuje spoľahlivú výrobu kompletnej steny
panely v továrenskom prostredí, ktoré sa následne prepravia na stavenisko na rýchle a bezproblémové konečné
montáž.
Pracovný postup výrobného procesu
Operácia je efektívny, sekvenčný proces.
Krok 1: Nakladanie materiálu. Vysokozdvižný vozík alebo žeriav umiestni zvitok pozinkovaného oceľového pásu na odvíjač. Voľný
koniec cievky je privádzaný do prívodného vedenia.
Krok 2: Nastavenie parametrov. Vďaka intuitívnemu HMI sa systém jednoducho ovláda. Toto je operácia nastavenia a zabudnutia.
Definujte parametre. O zvyšok sa postará stroj a bezchybne poskytuje presnosť.
Krok 3: Tvarovanie valcovaním. Stroj je spustený. Oceľový pás prechádza cez valcovacie stanice. Pri každom
stanice sa postupne ohýba z plochého pásu do konečného profilu v tvare C.
Krok 4: Dierovanie a vrúbkovanie. Profil je umiestnený. Dierovacia jednotka sa aktivuje. Dodáva každú dieru a
zárez s presnosťou. Ručné chyby sú odstránené. Kompatibilita komponentov je zaručená.
Krok 5: Rezanie na dĺžku. Čep sa posúva dopredu. Fréza zodpovedá svojej rýchlosti. Urobí sa čistý rez. Rezačka
okamžite resetuje. Výrobná linka sa nikdy nezastaví. Efektivita je maximalizovaná.
Krok 6: Výstup a stohovanie. Hotové C-svorníky opúšťajú linku. Prechádzajú do výstupnej tabuľky. Tie sa potom skladajú na seba resp
zhromaždené. Posledným krokom je balenie a odoslanie.
Konvenčné technické parametre
Parameter
Popis / Hodnota
Typ profilu
C-Stud (U-Channel), prípadne aj U-Track
Rozsah výšky webu
38 mm až 50 mm (alebo 1,5" až 2")
Šírka príruby
Typicky 35 mm až 75 mm, v závislosti od dizajnu
Hrúbka materiálu
0,4 mm až 1,2 mm (20-12 gauge)
Šírka suroviny
Približne 100 mm až 200 mm (v závislosti od konečných rozmerov profilu)
Stanice na tvarovanie valcov
18 až 22 staníc
Výkon pohonu
Hlavný motor 7,5 kW až 15 kW (10 HP až 20 HP)
Dierovacia sila
Hydraulic unit, 3 kW to 5.5 kW
Metóda rezania
Vysokorýchlostné letmé vypínanie s hydraulickým alebo servopohonom
Rýchlosť výroby
15 až 30 metrov za minútu (približne 50 - 100 stôp za minútu)
Kontrolný systém
Priemyselné PLC s farebným dotykovým displejom HMI
Pošlite dopyt spoločnosti Parfu a získajte informácie o cenách a projekte pre stroje na tvarovanie valcov, stroje na sendvičové panely, príslušenstvo k strojom na tvarovanie valcov. Garantujeme odpoveď do 24 hodín.
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov