Produkty

Produkty

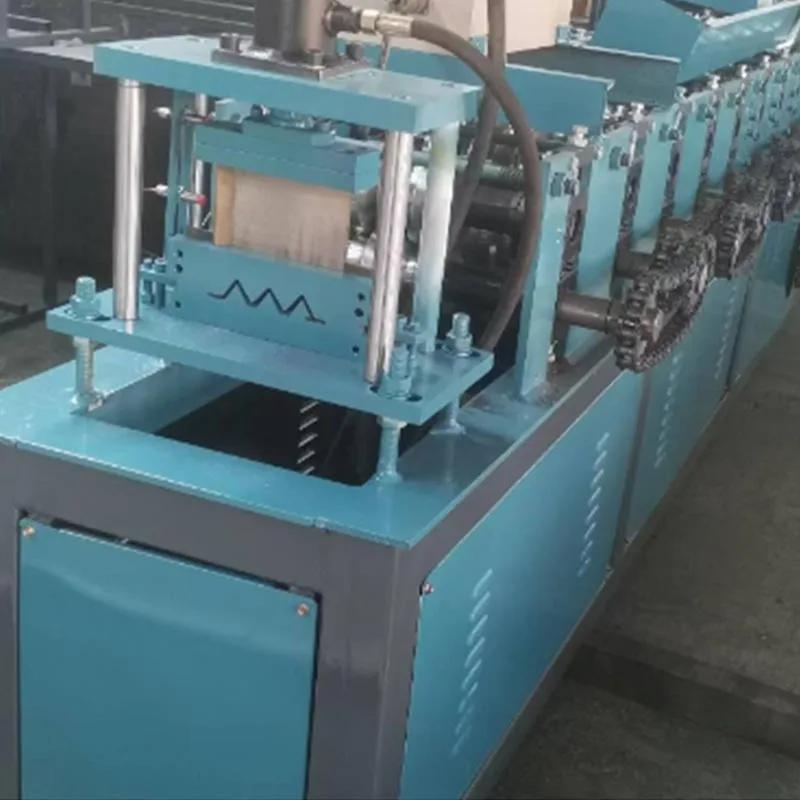
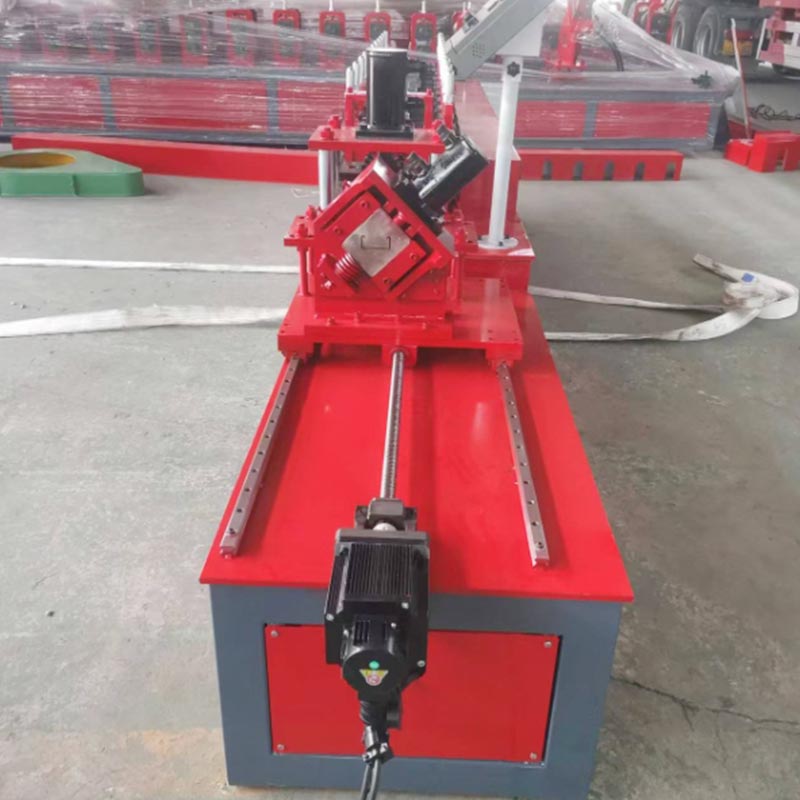
Reklamný stroj na tvárnenie za studena oceľových styčníkových plechov
  • Reklamný stroj na tvárnenie za studena oceľových styčníkových plechovReklamný stroj na tvárnenie za studena oceľových styčníkových plechov
  • Reklamný stroj na tvárnenie za studena oceľových styčníkových plechovReklamný stroj na tvárnenie za studena oceľových styčníkových plechov
  • Reklamný stroj na tvárnenie za studena oceľových styčníkových plechovReklamný stroj na tvárnenie za studena oceľových styčníkových plechov
  • Reklamný stroj na tvárnenie za studena oceľových styčníkových plechovReklamný stroj na tvárnenie za studena oceľových styčníkových plechov

Reklamný stroj na tvárnenie za studena oceľových styčníkových plechov

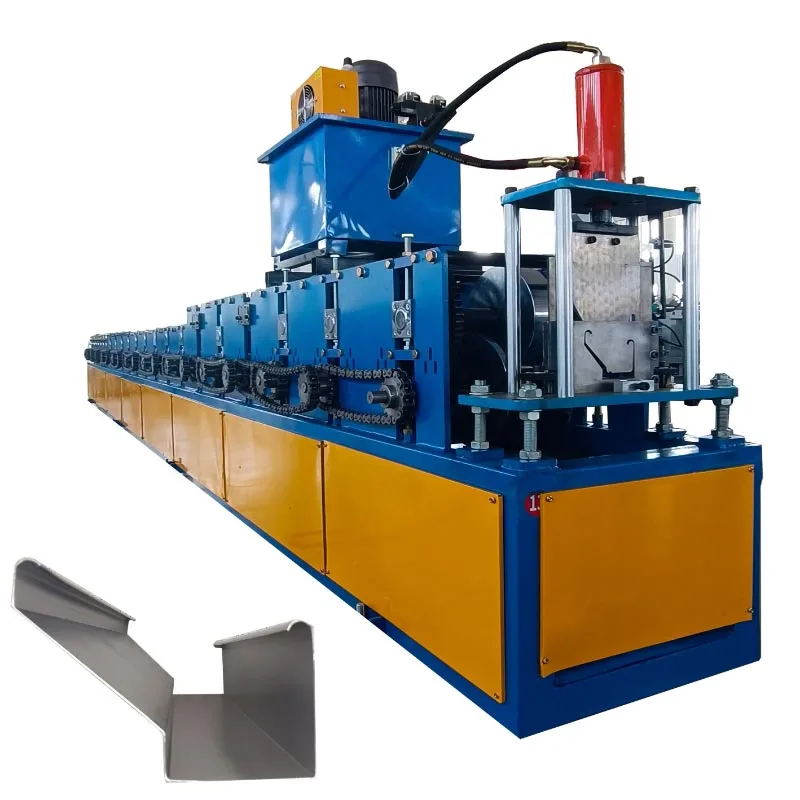
Tento reklamný stroj na tvárnenie oceľových styčníkových plechov za studena je určený na tvárnenie za studena. Ide o špecializované priemyselné zariadenie. Jeho účelom je hromadná výroba oceľových styčníkových dosiek. Tieto dosky sú tiež známe ako spojovacie dosky alebo klincové dosky. Sú základnými komponentmi v stavebníctve. Používajú sa predovšetkým na spájanie drevených prvkov. To vytvára silné a stabilné štruktúry.

Reklamný oceľový styčníkový plech na tvárnenie za studena premení plochý, stočený oceľový pás na hotový klin taniere. Robí to procesom tvarovania za studena. Ide o vysoko efektívny a presný proces. Je to chrbtica modernej výroby krovov a rámov. S týmto strojom, výroba dosiahne konzistenciu. Získa tiež rýchlosť a vysokú kvalitu.

Primárne prípady použitia a aplikácie

Výstup reklamného oceľového styčníkového plechu na formovanie za studena je kritický v niekoľkých sektoroch.

Výroba krovov a podláh: Toto je primárna aplikácia. Tu sa jednotlivé drevo spájajú styčníkové dosky členov. Spolu vytvárajú silný trojuholníkový rámec. Tento rámec efektívne rozdeľuje váhu, poskytovanie kritickej podpory pre strechy a podlahy. Vystužujú podlahy. Sú kľúčovou súčasťou všetkých typov budov.

Konštrukcia dreveného rámu: Pri veľkých drevených rámoch budov a mostov sa používajú odolné styčníkové dosky. Tieto taniere spojiť nosníky a stĺpiky. Vytvárajú robustné, často esteticky exponované štruktúry.

Prefabrikované drevené konštrukcie: Vzostup montovaných a modulárnych domov závisí od tejto technológie. Klínové plechy umožňujú pre rýchlu a presnú montáž stenových panelov, podlahových kaziet a strešných dielov v továrenskom nastavení.

Výroba paliet: Palety pre veľké zaťaženie niekedy používajú styčníkové dosky. Zosilňujú rohy a spoje. Toto zvyšuje nosnosť a životnosť palety.

Nábytok a stolárstvo: Nábytok s vysokou pevnosťou, ako sú komerčné regály alebo pracovné stoly, môže mať menšie klince dosky na vystuženie.

Konvenčné technické parametre

Inzercia Špecifikácie stroja na tvárnenie za studena oceľových styčníkových dosiek sa môžu líšiť podľa výrobcu a potrieb zákazníka. Štandardné parametre však poskytujú jasný obraz o jeho schopnostiach.

Materiál na spracovanie:

Typ: Nízkouhlíkový oceľový pás valcovaný za studena (SPCC, Q235) alebo pozinkovaná oceľ.

Bežná hrúbka: 0,8 mm až 2,0 mm. Niektoré modely pre veľké zaťaženie zvládajú hrúbku až 3,0 mm.

Šírka cievky: Typicky od 100 mm do 400 mm. To závisí od konečnej veľkosti taniera.

Výrobná kapacita

Rýchlosť tvarovania: 15 až 40 metrov za minútu. To znamená vysoký počet tanierov za minútu.

Výrobný výkon: Dokáže vyrobiť tisíce dosiek za zmenu. To závisí od veľkosti taniera a rýchlosti.

Formovacia stanica

Počet kotúčov: Zvyčajne medzi 10 a 20 sád formovacích kotúčov. Počet závisí od dizajnu taniera zložitosť.

Materiál kotúča: Vysokouhlíková chrómová oceľ (GCr15) alebo legovaná nástrojová oceľ. Tie sú tvrdené a zrkadlovo vybrúsené dokončiť. To zaisťuje odolnosť a hladký povrch produktu.

Systém pohonu

Výkon: Hlavný motor má typicky 7,5 kW až 15 kW. To poskytuje potrebný krútiaci moment.

Prevodovka: Tvrdené prevodovky spojené pevným hnacím hriadeľom. To zaisťuje, že sa všetky stanice dokonale otáčajú synchronizácia.

Kontrolný systém

Typ: Programovateľný logický ovládač (PLC) s dotykovou obrazovkou s rozhraním človek-stroj (HMI).

Funkcie: Kontrola rýchlosti, počítanie výroby, diagnostika porúch a monitorovanie systému.

Systém dierovania

Metóda: Vysoko presná hydraulická alebo mechanická dierovacia jednotka. Je integrovaný do valcovacej linky.

Funkcia: Vytvára zuby nechtov a všetky potrebné otvory v platni. Vzor je prispôsobený pomocou razidla a sada kociek.

Systém rezania

Typ: Hydraulický alebo servo letmý vypínací systém.

Funkcia: Reže priebežne tvarovaný profil na presné jednotlivé dĺžky. Dĺžka rezu je programovateľné na HMI.

Aké sú výhody a vlastnosti tohto stroja?

Tento stroj ponúka významné výhody oproti zastaraným výrobným metódam ako je ručné dierovanie resp jednopolohové lisovacie brzdenie.

Vysoká efektivita výroby: Je to nepretržitý proces. Stroj nepretržite odvíja, tvaruje, dieruje a reže. Toto výsledkom je masívny výstup. Dramaticky predbieha akúkoľvek manuálnu alebo poloautomatickú metódu.

Vynikajúca konzistencia a kvalita: Tento proces zaručuje konzistenciu každej klinovej dosky. Zabezpečuje precíznosť tvar, výška a rozmery zubov. Ľudská chyba je eliminovaná. V konečnom dôsledku to bude pevnejšie a spoľahlivejšie štruktúry.

Plne automatizovaná prevádzka: Po nastavení a naplnení cievkovým materiálom stroj beží automaticky. To si vyžaduje minimálny zásah operátora. Typicky môže jeden operátor spravovať viacero strojov. Tým sa ušetria náklady na prácu.

Úspora materiálu: Použitie stočeného oceľového pásu je vysoko efektívne. V porovnaní s rezaním vytvára veľmi málo odpadu z plechu. Proces je optimalizovaný na minimalizáciu odpadu. Tým sa znižujú náklady na suroviny.

Nízke prevádzkové náklady: Reklamný stroj na tvárnenie oceľových styčníkových plechov za studena je poháňaný elektrickou energiou. Má málo spotrebných dielov okrem občasného mazania. Jeho vysoká odolnosť znamená dlhú životnosť a nízku náklady na údržbu na vyrobenú jednotku.

Flexibilita a prispôsobenie: Stroj je navrhnutý pre špecifický profil dosky. Dá sa však prispôsobiť. Autor: výmenou tvarovacích valcov je možné vyrobiť rôzne tvary. Zmenou súpravy razníkov a matrice vznikajú nové vzory možné. To dáva výrobcom flexibilitu pri obsluhovaní rôznych trhov.

Zvýšená bezpečnosť na pracovisku: Proces je plne uzavretý a automatizovaný. Vysokorýchlostné tvárnenie a dierovanie sú plne automatizované. Operátori sú fyzicky oddelení od týchto nebezpečných stupňov. Podľa návrhu toto fyzické oddelenie výrazne znižuje riziko nehôd a zranení.

Podrobný popis stroja a komponentov

Stroj je integrovaný systém. Kombinuje niekoľko kľúčov komponentov.

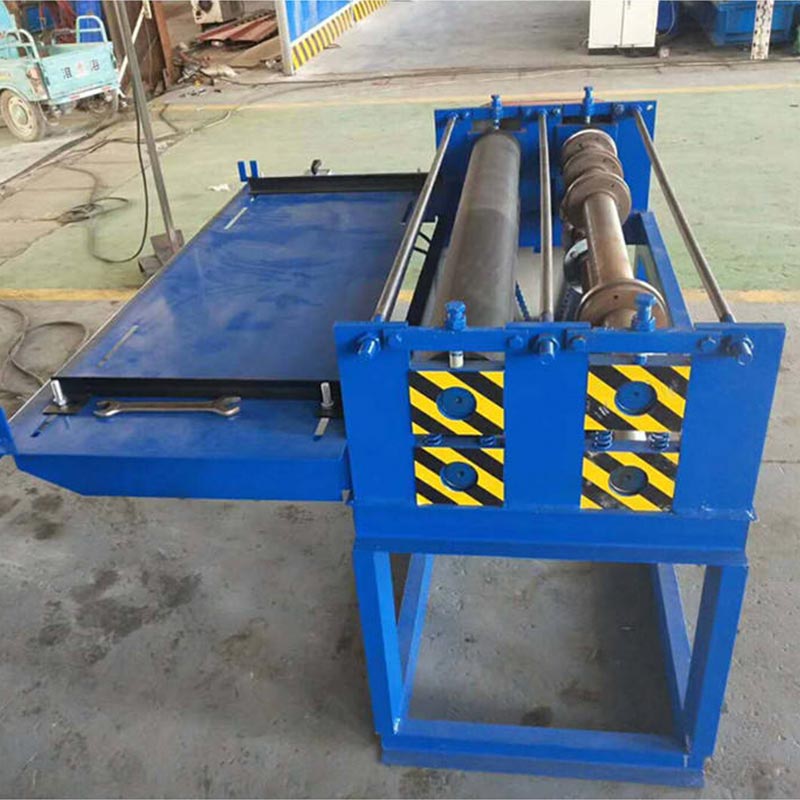
1. Odvíjač a kŕmna jednotka

Toto je východiskový bod. Drží ťažký zvitok oceľového pásu. Stroj používa tŕň na bezpečné uchytenie cievka. Odvíjací mechanizmus potom odvíja kovový pás. Proces je hladký a konzistentný. Napínacie zariadenie je tiež používané. To zaisťuje, že cievka sa nikdy nekontrolovateľne neodvíja.

2. Vstupná príručka a vyrovnávacie zariadenie

Oceľový pás z cievky môže mať mierne kučery alebo ohyby. Táto časť zavedie pás do stroja. to často má súpravu vyrovnávacích valcov. Tieto valčeky pás splošťujú. To zaisťuje, že vstúpi dokonale rovný materiál tvarovacia časť. To je rozhodujúce pre kvalitu konečného produktu.

3. Hlavná stanica na formovanie valcov

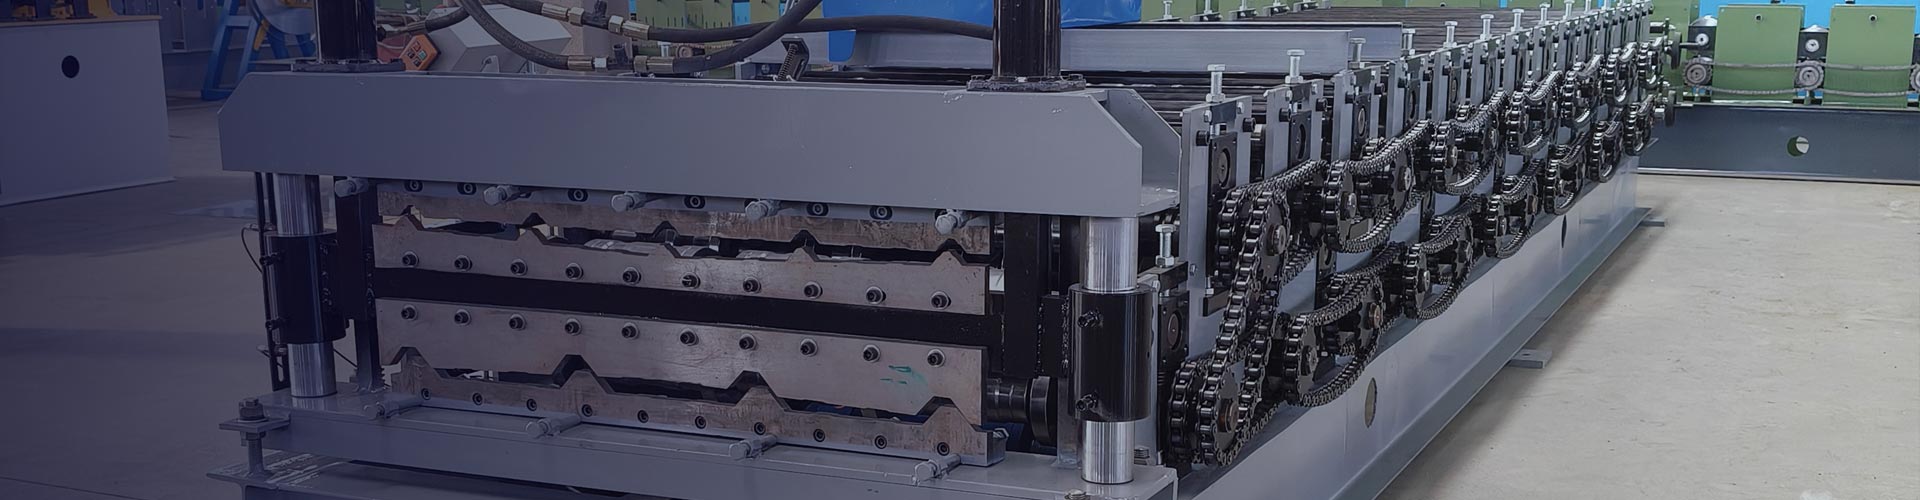
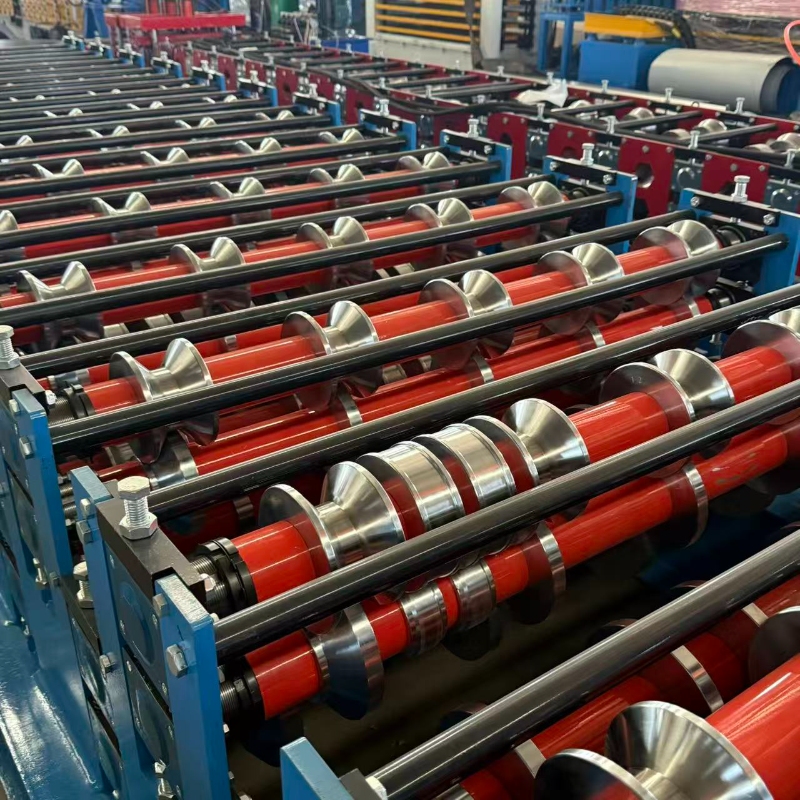
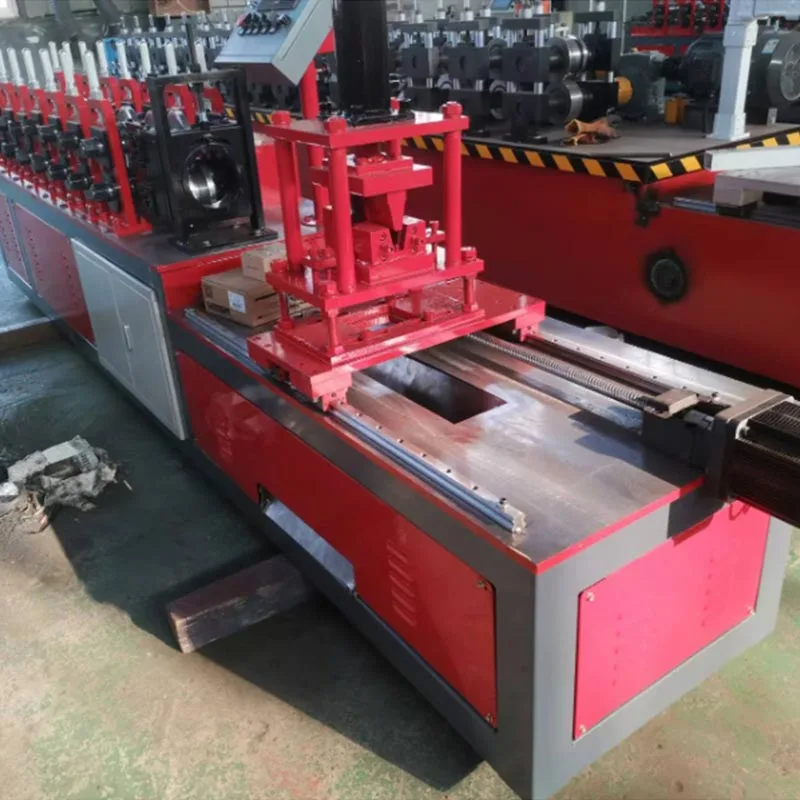
Táto sekcia je srdcom stroja. Ide o sériu stojanov. Každý stojan má presné horné a spodné valčeky. The profil valca sa mení na každej stanici. Kovový pás sa postupne ohýba do konečného, ​​zložitého tvaru.

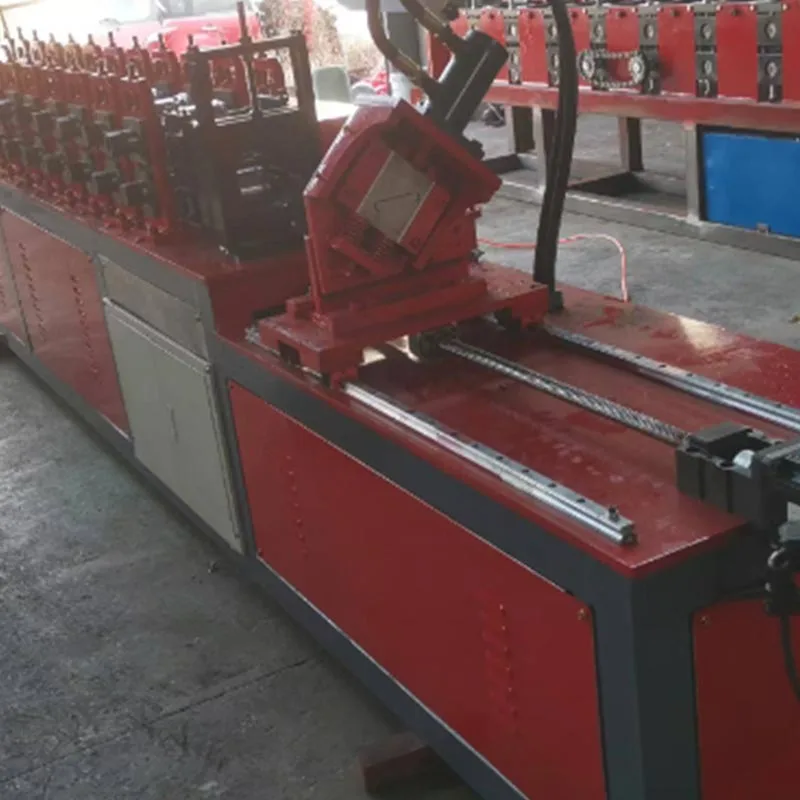
4. Integrovaná dierovacia jednotka

Táto jednotka, ktorá sa nachádza vo formovacích staniciach alebo hneď za nimi, vytvára definujúce prvky dosky. Hydraulický napájací zdroj poháňa dierovaciu hlavu. Používa sa na mieru navrhnutá súprava raznice a matrice. V jednom alebo viacerých úderoch udiera odstráňte vzor ostrých, vyčnievajúcich zubov nechtov a akýchkoľvek veľkých servisných otvorov. Synchronizácia s pohybom pásik je presný.

5. Servo Flying Cut-Off System:

Vytvarovaný a vyrazený profil je teraz súvislá páska. Rezací systém sa upne na tento pohyblivý profil. to sa pohybuje synchrónne s profilom. Potom vykoná rez hydraulický alebo servo-poháňaný kotúč. Je čistý a bez otrepov. Dĺžka je prednastavená. Potom sa svorka uvoľní. Rezacia jednotka sa potom vráti na svoj štart pozíciu. Táto akcia „lietajúceho“ rezu zaisťuje, že sa výroba nikdy nespomalí.

6. Ovládací panel a HMI panel

PLC funguje ako mozog stroja. Koordinuje každý pohyb. Hnací motor, dierovacia jednotka a oddeľovač celý systém funguje dokonale synchronizovane. Presne dodržiavajú jeho príkazy.

Dotyková obrazovka HMI slúži ako centrálne ovládacie rozhranie. Prostredníctvom neho operátori zadávajú všetky výrobné nastavenia, spustite alebo zastavte stroj a monitorujte systém, či neobsahuje potenciálne poruchy.

7. Výstupný dopravník

Krátky dopravník alebo stohovací stôl prijíma hotové dosky. To umožňuje prehľadný zber. Zabraňuje hromadeniu z formovania. Tiež chráni hotové výrobky pred poškodením na výstupe.

Proces výrobného pracovného toku

Celá operácia je nepretržitý cyklus. Je zefektívnený pre maximálnu efektivitu.

Krok 1: Načítanie

Operátor naloží novú oceľovú cievku na odvíjač. Predný koniec pásika je potom navlečený. Je kŕmené prostredníctvom vstupného sprievodcu. Vstúpi do prvej sady formovacích valcov.

Krok 2: Nastavenie a programovanie

Operátor zadá podrobnosti úlohy na obrazovke HMI. To zahŕňa množstvo výroby. Zahŕňa tiež požadovaná dĺžka rezu pre dosky.

Krok 3: Spustenie procesu formovania

Spustí sa hlavný hnací motor. Vytiahne oceľový pás z cievky. Pás prechádza cez vstupné vedenie. je to tak sploštené a pripravené na tvarovanie.

Krok 4: Progresívne formovanie tvaru

Pás vstupuje do prvej formovacej stolice. Rolky urobia počiatočný, jemný ohyb. Potom sa presunie na druhý stojan. Rolky tvar ešte dolaďujú. Tento proces sa opakuje na každej stanici. Plochý kov sa postupne premieňa. Vyžaduje konečný profil styčníkovej dosky. Materiál sa nevyťahuje ani neriedi.

Krok 5: Súčasné dierovanie

Čiastočne vytvorený profil dosiahne dierovaciu jednotku. Stroj synchronizuje silný úder. Stovky zuby nechtov sú vyrazené jediným úkonom. To sa deje, keď sa materiál pohybuje.

Krok 6: Presné rezanie

Plne vytvarovaný a vyrazený profil sa presunie do oblasti odrezania. Upína sa naň letmý vypínací systém. to presne zodpovedá rýchlosti profilu. Potom urobí presný, štvorcový rez. Hotová klinová doska padá na výstupný dopravník.

Krok 7: Opakovanie a zber

Stroj beží ďalej. Robí jeden rovnaký tanier za druhým. Hotové dosky sa presunú na koniec riadok. Sú pripravené na odber. Potom sú taniere pripravené na balenie. Dodávajú sa priamo na krov výrobcov.


Stroj na tvárnenie za studena reklamnej oceľovej výstuže je majstrovským dielom priemyselného inžinierstva. to transformuje jednoduchý zvitok ocele. Stáva sa kritickým konštrukčným prvkom. To je dosiahnuté s bezkonkurenčným rýchlosť. Poskytuje vynikajúcu presnosť. Funguje s pozoruhodnou účinnosťou.

Pre každého výrobcu krovov alebo drevených rámov je tento stroj viac než len výhodou. Je to základ požiadavka na udržanie konkurencieschopnosti. Zaručuje výrobu bezpečných a spoľahlivých konštrukčných konektorov. to tiež zabezpečuje, že sú nákladovo efektívne. Tieto konektory sú nevyhnutné – doslova pomáhajú budovať náš svet.

Advertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming Machine

Hot Tags: Reklamný stroj na tvárnenie za studena oceľových styčníkových plechov
Odoslať dopyt
Kontaktné informácie
Pošlite dopyt spoločnosti Parfu a získajte informácie o cenách a projekte pre stroje na tvarovanie valcov, stroje na sendvičové panely, príslušenstvo k strojom na tvarovanie valcov. Garantujeme odpoveď do 24 hodín.
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies.Zásady ochrany osobných údajov
OdmietnuťPrijať